Как работает автоматический ленточнопильный станок
Оператор загружает материал, задает на панели длину реза, число деталей. Дальше ленточнопильный станок с автоматической подачей отрабатывает цикл сам: выдвигает заготовку на заданный размер, фиксирует ее гидравлическими тисками, опускает раму, режет, поднимает раму, возвращает подающие тиски в исходное положение для следующей подачи. Цикл идет, пока не наберется нужное число деталей или пока не закончится материал.
За оператором остаются загрузка, контроль процесса, корректировка настроек. Набор функций у машин с пометкой «автомат» различается: независимые подающие тиски, счетчик деталей, программируемая длина есть не в каждой комплектации.
Повторяемость заготовок в партии заметно выше, чем при ручной разметке. На простых моделях размер выставляют настройкой концевика упора, на более оснащенных длину подачи контролирует энкодер или цифровые линейки.
Двухколонные и маятниковые станки: в чем разница
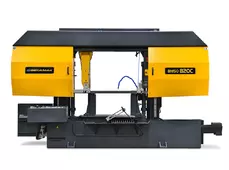
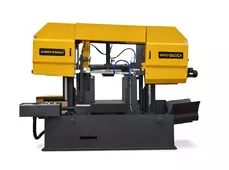
Двухколонная схема: рама перемещается вертикально по двум направляющим колоннам, образуя замкнутый контур повышенной жесткости. Такая компоновка у тяжелых производительных машин, рассчитанных на крупные сечения, интенсивную сменную загрузку. Автоматический двухколонный ленточнопильный станок (второе название — станок колонного типа) размещают на металлобазах, заготовительных участках, где режут круг, толстостенную трубу. Наибольшие диаметры пиления обычно встречаются именно в этом классе.
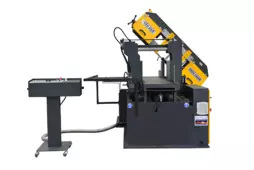
Маятниковая (консольная) схема с поворотом рамы вокруг оси чаще идет в компактные модели, в станки с угловым резом. Предельный диаметр у большинства таких моделей скромнее, зато удобнее работа с профилем, швеллером, трубой при подготовке деталей под сварку.
Прямой связи между типом компоновки и угловым резом нет: двухколонные автоматы с поворотом тоже выпускаются.
Резка под углом
Угол реза чаще всего получают разворотом губок тисков либо разворотом пильной рамы; встречаются схемы с поворотом стола, всего пильного узла. В первом варианте под углом встает заготовка, во втором — только пила.
Схема с поворотом тисков проще, дешевле в сопоставимом классе: рама сидит на станине без промежуточного поворотного узла. Ограничение — место: длинномер разворачивается вместе с тисками, под этот разворот нужна свободная площадь в цехе. Поворотная рама снимает ограничение, но требует более сложного узла поворота, надежной фиксации угла, стоит дороже. Для разовых угловых заказов хватает станка с поворотными тисками; при постоянной подготовке деталей под сварку оправдана поворотная рама. Тип исполнения задается фильтром «Поворотная рама или тиски».
Под углом станок берет меньшее сечение, чем на прямом резе: контакт полотна с материалом длиннее. Отсюда два разных значения в характеристиках — предельный диаметр на 90° и на 45°. При регулярном угловом резе ориентир — вторая цифра.
Диапазон поворота отсчитывают от 0°, то есть от прямого реза. Часть моделей поворачивается в одну сторону — 0–45° или 0–60°; в двусторонних исполнениях диапазон обозначают как -45°/+60°, здесь угол берется и влево, и вправо без перестановки заготовки. Поворот в одну сторону обходится дешевле, но деталь с углами разного направления придется переставлять в тисках, поэтому при таких заказах смотрите в характеристиках не только предельный угол, но и стороны поворота.
Пакетная резка и автоподача заготовки
Автоматическая подача дает наибольший эффект на однотипных партиях: труба, профиль, квадрат, полоса. Пакетная резка позволяет зажать несколько заготовок вместе, снять их за один ход полотна.
Время на одну деталь при этом заметно падает, однако не пропорционально размеру пакета: путь полотна через пакет длиннее, добавляется время на зажим, жестче требования к фиксации. Сама возможность пакета зависит от конструкции тисков, допустимой высоты пакета, формы заготовок и наличия верхнего прижима — смотрите характеристики конкретного станка.
Автоподача бережет материал: подающие тиски продвигают материал ровно на заданную длину. Величина неиспользованного остатка определяется ходом подающих тисков, минимальной длиной зажима и шириной пропила.
Как выбрать автоматический ленточнопильный станок
Подбор удобнее вести по фильтрам каталога:
- Max диаметр заготовки 90° — предельное сечение при прямом резе. Значения фильтра даны по круглой заготовке; по профилю, квадрату, прямоугольной трубе ориентируйтесь на характеристики модели.
- Max диаметр заготовки 45° — тот же принцип, круглое сечение; основной ориентир, когда угловой рез входит в постоянную работу.
- Конструкция станка — двухколонная под крупные сечения, интенсивную загрузку; маятниковая компактнее.
- Пиление под углом — да или нет; отражается на цене, на области применения.
- Ширина полотна — широкая лента устойчивее к уводу, но плоскость реза держит вся связка: натяжение, направляющие, жесткость станка, режим резания.
- Число скоростей — под конструкционную сталь обычно хватает ступенчатого переключения, плавная регулировка расширяет диапазон материалов; скорость подбирают по материалу, сечению и типу полотна.
- Мощность — оценивайте вместе с предельным сечением: чем крупнее заготовка, чем тверже материал, тем выше требования к приводу.
- Наличие СОЖ — охлаждает, смазывает зону резания, помогает выносу стружки; за очистку полотна отвечает щетка, за уборку стружки — транспортер, если он есть в комплектации.
Купить автоматический ленточнопильный станок по металлу
Каталог Titanium Group позволяет купить автоматический ленточнопильный станок по металлу с доставкой по России, странам СНГ. Здесь представлено оборудование MetMachine, Metal Master, Beka-Mak, MetalTec, Kesmak, Stalex, Pilous, MetalCraft и других брендов. ООО «Титаниум Груп» работает как официальный дилер перечисленных производителей: коммерческое предложение по каждой позиции, гарантия, пусконаладка, сервисная поддержка, поставка оригинальных запчастей.
Если объемы меньше, а материал подает оператор, подойдут полуавтоматические или ручные ленточнопильные станки. Расширенное управление, сложные карты раскроя, встраивание в производственную линию — задача станков с ЧПУ.
Для подбора менеджеру потребуются: марка металла, наибольшее сечение, длина отрезаемых деталей, объем партии и потребность в угловом резе.