


Выбор листогибочного станка по толщине металла, длине гиба и объему работ
Листогибочный станок подбирают по толщине и марке металла, длине гиба и объему выпуска. Ручной листогиб с поворотной балкой закрывает тонкий лист до 1 мм — доборные элементы, отливы, воздуховоды. Электромеханический листогиб рассчитан на регулярную гибку стали толщиной 1–2 мм. Гидравлический листогибочный пресс берет толщины от 3 мм, сложные профили и серийные детали с точной повторяемостью угла.

- С чего начать выбор: исходные данные
- Подбор листогиба по толщине металла
- Размеры гибочного станка: длина гиба, высота раскрытия, минимальная полка
- Угол и радиус листогиба
- Ручной, электромеханический или гидравлический: какой листогиб лучше
- Частые запросы наших клиентов
- «Гнем оцинковку на отливы и доборку, объемы небольшие»
- «Нужны кассеты и поддоны с бортами со всех сторон»
- «Сталь 1,5–2 мм, длина до 2,5–3 м, нужна повторяемость»
- «Гнем 4–6 мм на длине 3 м»
- «Работаем с нержавейкой и металлом с полимерным покрытием»
- «Нужен станок под разные мелкие задачи: то воздуховод, то крышку на кабельный лоток, то заглушку. Серии нет, работаем на объекте»
- Ошибки при покупке листогиба
- Экономика выбора: из чего складывается стоимость владения
- Чек-лист покупателя листогиба
Листогибочный станок подбирают по толщине и марке металла, длине гиба и объему выпуска. Ручной листогиб с поворотной балкой закрывает тонкий лист до 1 мм — доборные элементы, отливы, воздуховоды. Электромеханический листогиб рассчитан на регулярную гибку стали толщиной 1–2 мм. Гидравлический листогибочный пресс берет толщины от 3 мм, сложные профили и серийные детали с точной повторяемостью угла.
С чего начать выбор: исходные данные
Выбор листогиба начинается с чертежей самых «тяжелых» деталей, а не с каталога. Наладчики советуют записать:
- наибольшую толщину металла, мм;
- марку металла: оцинковка, нержавеющая сталь, алюминий, конструкционная сталь;
- наибольшую длину гиба, мм;
- минимальную высоту полки, максимальную глубину коробов;
- объем: единичные изделия, мелкие партии или серия.
Марка металла меняет допустимую толщину. Предел прочности σв указан в сертификате на партию, а требования к прокату задают стандарты — например, ГОСТ 14918-2020 для горячеоцинкованного листа, ГОСТ 5582-75 для тонколистовой нержавеющей стали. Производитель станка пишет предельную толщину под конкретное значение σв.
Подбор листогиба по толщине металла
Толщина металла определяет тип листогибочного станка. В запросах толщину листа иногда называют высотой металла; в характеристиках оборудования ей соответствует параметр «максимальная толщина». Рабочие диапазоны толщин для каждого типа станка наладчики знают по опыту эксплуатации — они собраны в таблице 1.
Таблица 1. Тип листогибочного станка и рабочий диапазон толщин стали средней прочности
| Тип станка | Рабочая толщина стали | Типовые изделия | Объем |
|---|---|---|---|
| Ручной листогиб с поворотной балкой | 0,4–1,0 мм, отдельные модели до 2,5 мм | доборные элементы, отливы, откосы, воздуховоды | единичный, мелкие партии |
| Ручной сегментный листогиб | 0,4–1,0 мм | фасадные кассеты, поддоны, короба с четырех сторон | единичный, мелкие партии |
| Электромеханический листогиб | 1,0–2,0 мм | электрощиты, двери, вентиляция, корпусная мебель | мелкая и средняя серия |
| Гидравлический листогибочный пресс | от 1,5 до 10 мм и более | корпуса, металлоконструкции, детали машин | серия |
Рабочая толщина в таблице — диапазон, в котором станок гнет без перегрузки и без второго оператора. Паспортный максимум обычно выше, но на нем падают ресурс балок и точность угла. Тип станка выбирают по самой толстой детали, которая регулярно встречается в заказах, а не по разовой.

Паспортная толщина листогиба привязана к прочности металла. Производители указывают предельную толщину отдельно для мягкой стали, нержавейки, алюминия, и для нержавеющей стали она заметно меньше.
Заявленные «1,5 мм на 3 метрах» у ручного листогиба на практике означают предельный режим. По опыту наладчиков, такой лист гнут вдвоем, с рывком, а станок в этом режиме быстро теряет геометрию балок. Для регулярной работы со сталью 1,5–2 мм на длине 2–2,5 м разумнее электромеханический листогиб или пресс. Устройство станков каждого типа разобрано в статье «Как работает листогиб».
Размеры гибочного станка: длина гиба, высота раскрытия, минимальная полка
Длина гиба ограничивает самую длинную деталь, которую станок согнет за один проход. Для небольших работ хватает модели с рабочей длиной около 1250 мм, для отливов, коньков, фасадных элементов нужны 2–3 м. Длину выбирают по самой длинной регулярной детали.
Высота раскрытия определяет предельную высоту короба или П-профиля, минимальная ширина полки — самый узкий борт, который зажмет балка. По опыту специалистов, высоту раскрытия чаще всего упускают покупатели глубоких коробов.
Прогиб балки на длине от 2,5 м дает недогиб в центре детали. По опыту наладчиков, по краям угол получается 90°, а посередине — на несколько градусов больше. Ручные листогибы компенсируют прогиб тягами и компенсаторами балки, прессы — бомбированием стола.
Угол и радиус листогиба
Максимальный угол гиба у ручных листогибов обычно достигает 150–160°, на широких полках он меньше. Догиб до 180° выполняют рояльной петлей на втором гибе или фальцедогибающей машинкой.
Радиус листогиба зависит от толщины металла и радиуса кромки балки или пуансона. В. П. Романовский в «Справочнике по холодной штамповке» рекомендует применять минимально допустимые радиусы только при конструктивной необходимости. В большинстве случаев внутренний радиус берут больше толщины листа.

Направление проката влияет на риск трещин при малых радиусах. Для пластичных сталей 10 и 20 Романовский советует располагать линию гиба поперек волокон проката. При радиусе больше толщины листа направление уже безразлично, и раскрой оптимизируют по расходу металла.
Данные справочника о радиусах получены для низкоуглеродистых сталей. Для алюминиевых сплавов, нержавейки, металла с покрытием минимальный радиус уточняют по документации на прокат или пробным гибом.
Заусенцы после резки опаснее для кромки, чем направление проката. Справочник Романовского предписывает ставить заготовку заусенцами внутрь угла гиба.
Пружинение меняет угол детали после снятия нагрузки, поэтому металл перегибают. По Романовскому, при гибке на 90° наименьшее пружинение дает внутренний радиус, равный 1–1,5 толщины листа. Нержавейка с высокопрочной сталью пружинят сильнее мягкой стали.

Без пробного гиба точный угол не получить ни на ручном станке, ни на прессе. Пружинение зависит от партии металла, поэтому угол подбирают на обрезке той же поставки. Пошаговая калибровка угла описана в статье «Настройка листогиба».
Ширину раскрытия матрицы на прессе подбирают по правилу V ≈ 8t, где t — толщина листа. По опыту наладчиков, правило работает для конструкционной стали средних толщин; для тонкого листа, толщин от 10 мм, нержавейки коэффициент берут по таблице гибки производителя пресса.
Ручной, электромеханический или гидравлический: какой листогиб лучше
Типовые задачи наших покупателей распределяются по классам листогибочного оборудования так, как показано в таблице 2.
Таблица 2. Какой листогиб выбрать под задачу
| Задача | Станок | Почему |
|---|---|---|
| Доборные элементы, отливы из оцинковки 0,4–0,8 мм | ручной листогиб проходного типа | лист лежит на столе, покрытие не царапается |
| Кассеты, поддоны, короба с четырех сторон | сегментный листогиб | сегменты балки обходят загнутые ранее борта |
| Щиты, двери, вентиляция из стали 1–2 мм, партии от десятков штук | электромеханический листогиб | привод снимает нагрузку с оператора, угол повторяется |
| Сталь 3–10 мм, сложные профили, серия | листогибочный пресс с NC или ЧПУ | вертикальный ход пуансона, сменная оснастка |
Строки таблицы идут по росту толщины и объема. Если задача попадает в две строки, станок выбирают по более тяжелой детали.
Поворотная балка сохраняет покрытие, вертикальный пресс дает универсальность. Лист на листогибе с поворотной балкой лежит на столе и не протягивается по матрице, поэтому оцинковка с полимерным слоем остается целой. При гибке на прессе лист скользит по кромкам матрицы, поэтому окрашенный металл гнут с защитной пленкой или в безмаркировочной матрице.
Усилие пресса выбирают с запасом 20–30% к табличному значению. По опыту эксплуатации, реальная прочность нержавейки и горячекатаного проката отличается от номинальной, а работа на пределе давления изнашивает уплотнения. Пример: таблица гибки дает 80 т на всю длину детали — с запасом 25% нужно 100 т.
ГОСТ 10560-88 задает ряд номинальных усилий гидравлических листогибочных прессов: 250, 400, 630, 1000, 1600, 2000, 2500, 4000 кН и выше, до 16 000 кН. Рассчитанное с запасом усилие округляют вверх до ближайшего типоразмера: 100 т соответствуют 1000 кН. Тот же стандарт ограничивает отклонение от плоскостности стола 0,06 мм на 1000 мм длины без выпуклости — этот пункт проверяют при приемке.
Импортные прессы изготавливают по стандартам производителя, поэтому значения ГОСТ 10560-88 служат ориентиром для сравнения моделей, а не обязательным требованием.
Стандарт крепления оснастки определяет стоимость будущих пуансонов и матриц. Специалисты советуют выбирать прессы с распространенной системой Amada-Promecam: инструмент под редкое крепление приходится заказывать дороже, с долгим сроком изготовления.
NC-контроллер, например Estun E21, позиционирует задний упор по оси X и глубину хода по оси Y. ЧПУ Delem, Cybelec или ESA рассчитывает последовательность гибов, усилие, пружинение и окупается при частой смене номенклатуры. Сравнение систем управления приведено в статье «Листогибочный пресс с ЧПУ или NC-контроллером».
Частые запросы наших клиентов
Ниже шесть типовых запросов покупателей с решением, которое мы рекомендуем по опыту поставок, и моделями из нашего каталога.
«Гнем оцинковку на отливы и доборку, объемы небольшие»
Ручной проходной листогиб с длиной гиба 2,5–3 м закрывает доборку, отливы, откосы из металла 0,4–0,8 мм. Для длинных элементов важны жесткость основной балки и регулировка прогиба. Под эту задачу подходят Keepler-Stan RMA PRO 3000 или усиленный Атлант Плюс 3000.
«Нужны кассеты и поддоны с бортами со всех сторон»
Сегментный листогиб формирует закрытые конструкции: поддоны, фасадные кассеты, короба с гибкой на четыре стороны. Сплошная балка упирается в загнутые ранее борта, а сегменты собирают под ширину детали. Для кассет длиной до 2 м подходит Metal Master MTS 2020 с длиной гиба 2040 мм и толщиной до 2 мм, для небольших коробов — Metal Master MTB 2S 1220.

«Сталь 1,5–2 мм, длина до 2,5–3 м, нужна повторяемость»
Электромеханический листогиб или пресс начального уровня с NC по осям Y и X закрывают корпуса электрощитов, двери, вентиляцию. Для корпусных деталей важны высота подъема прижимной балки, свободное пространство вокруг инструмента. Сталь до 1,5 мм на длине 2,5 м гнет электромеханический Metal Master MEF 2515, для 2 мм и серий подходит пресс MetalTec HBC 110/2500 с ЧПУ ESA630.
«Гнем 4–6 мм на длине 3 м»
Гидравлический пресс с вертикальным ходом пуансона выдерживает нагрузку от толстого листа. По опыту специалистов, легкие листогибы с поворотной балкой на толщинах от 3–4 мм быстро изнашиваются. На длине 3 м пресс комплектуют бомбированием, иначе наладчик часами подкладывает прокладки под матрицу. Для 4 мм на 3 м подходят прессы Ermaksan Power Bend PRO 3100x100 с ЧПУ или MetalTec HBM 125/3200М с NC-контроллером E22. Усилие для 6 мм по всей длине проверяют по таблице гибки: оно может потребовать модель мощнее.
«Работаем с нержавейкой и металлом с полимерным покрытием»
Нержавеющая сталь снижает допустимую толщину для любого листогиба, а на прессе требует максимального запаса усилия. Металл с покрытием безопаснее гнуть на поворотной балке. Для нержавейки толщиной от 1,5 мм с частой сменой деталей подходит Ermaksan Power Bend PRO 2600x100: ЧПУ учитывает пружинение при расчете гиба.
«Нужен станок под разные мелкие задачи: то воздуховод, то крышку на кабельный лоток, то заглушку. Серии нет, работаем на объекте»
Ручной проходной листогиб на колесах закрывает разовые работы из тонкого листа: прямоугольные воздуховоды, фасонные элементы вентиляции, панели, заглушки, крышки, короба кабельных трасс. Под такой запрос клиент выбрал Metal Master LBM 250 PRO. По данным производителя, модель гнет 0,8 мм стали с σв < 320 МПа, 0,5 мм нержавейки, 1 мм алюминия на длине 2650 мм, прижимная балка поднимается на 100 мм.
Полнопроходная конструкция LBM 250 PRO принимает заготовки любой глубины, колеса с фиксаторами позволяют перевезти станок к месту монтажа. Детали из стали 1–2 мм, например корпуса оборудования, такой станок не согнет: им нужен электромеханический листогиб или пресс.
Ошибки при покупке листогиба
Специалисты по опыту называют три ошибки, которые обходятся дороже всего:
- Редкое крепление оснастки. Пуансоны и матрицы под нестандартную систему стоят несоразмерно дорого.
- Экономия на заднем упоре. От упора зависит точность полки; по опыту операторов, автоматический упор сокращает время работы на 30–40% по сравнению с ручной перестановкой.
- Усилие пресса впритык. Без запаса 20–30% гидросистема работает на износ.
Экономика выбора: из чего складывается стоимость владения
Стоимость владения листогибом складывается из цены станка, оснастки, работы операторов, переналадки, обслуживания.
Таблица 3. Статьи затрат по типам листогибочных станков
| Статья затрат | Ручной листогиб | Электромеханический листогиб | Гидравлический пресс |
|---|---|---|---|
| Цена станка | минимальная | средняя | высокая, растет с усилием и ЧПУ |
| Оснастка | аксессуары по выбору | аксессуары по выбору | пуансоны, матрицы под каждую деталь |
| Операторы на длинном листе | 1–2 | 1 | 1–2 на большом тонком листе |
| Переналадка | быстрая на простых деталях | ограничители угла, упоры | быстрая с ЧПУ |
| Обслуживание | смазка, регулировка балок | электропривод | гидравлическое масло, уплотнения |
Ручной станок дешев в покупке, но с ростом объема расходы смещаются в зарплату операторов. Гидравлическую систему пресса заправляют маслом нужного класса вязкости — например, гидравлическими маслами Katana.
Аксессуары расширяют возможности ручного листогиба без покупки второго станка. Роликовый нож, столы поддержки, ограничитель угла, фальцедогибающая машинка обходятся дешевле нового оборудования. Варианты собраны в статье «Аксессуары для листогибов».
Чек-лист покупателя листогиба
- Записать наибольшую толщину, марку металла, проверить σв по сертификату.
- Записать наибольшую длину гиба, высоту полок, глубину коробов.
- Оценить объем: единичные изделия, партии или серия.
- Выбрать тип станка по таблице 2.
- Для пресса взять усилие из таблицы гибки, добавить 25–30%, округлить до ряда ГОСТ 10560-88.
- При длине гиба от 2,5 м проверить компенсаторы балки или бомбирование.
- Уточнить стандарт крепления оснастки, наличие пуансонов и матриц.
- Выбрать задний упор, систему управления под квалификацию персонала.
- Согнуть пробную деталь из своего металла до покупки.
Часто задаваемые вопросы
Ручной проходной листогиб с поворотной балкой подходит для оцинковки 0,5 мм. Для отливов и доборных элементов берут длину гиба 2,5–3 м, для коробов с четырех сторон — сегментный станок.
Ручной листогиб гнет тонкую нержавеющую сталь, но допустимая толщина для нее ниже, чем для мягкой стали. Предельную толщину для нержавейки производитель указывает в характеристиках отдельной строкой.
Минимальный радиус гиба зависит от толщины листа, пластичности металла, радиуса кромки балки или пуансона. Для мягких сталей внутренний радиус обычно берут не меньше толщины листа, а малые радиусы гнут поперек волокон проката.
Проходной листогиб снимает ограничение на глубину подачи листа: он нужен для широких панелей, длинных полос из рулона. Непроходные модели часто делают из алюминия — они легче, их хватает для коротких доборных элементов.
Переход на электромеханический листогиб или пресс оправдан, когда толщина регулярно превышает 1–1,5 мм, длинный лист гнут вдвоем, в центре длинных деталей появляется недогиб, а очередь заказов растет быстрее выпуска.


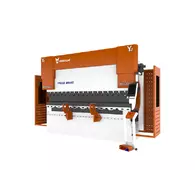

Листогибочный станок выбирают по самой тяжелой регулярной детали. Ее толщина, марка металла и длина гиба определяют класс оборудования, а объем выпуска — степень автоматизации. Ручной листогиб окупается на тонком листе и единичных заказах, электромеханический — на стали 1–2 мм и мелких сериях. Гидравлический пресс нужен для толщин от 3 мм и сложных профилей. Пробный гиб из своего металла до покупки снимает большую часть рисков: он показывает реальную толщину, угол и пружинение на конкретной модели.
Источники
- Романовский В. П. Справочник по холодной штамповке. — 6-е изд., перераб. и доп. — Л.: Машиностроение, 1979. — 520 с.
- ГОСТ 10560-88. Прессы листогибочные гидравлические. Параметры и размеры. Нормы точности.
- ГОСТ 14918-2020. Прокат листовой горячеоцинкованный. Технические условия.
- ГОСТ 5582-75. Прокат тонколистовой коррозионно-стойкий, жаростойкий и жаропрочный. Технические условия.
