


Токарно-винторезный станок 16К20: история, характеристики и современные аналоги
Станок 16К20 перестали выпускать еще в 1980-е годы, но модель до сих пор популярна в ремонтных цехах и на небольших производствах. На многих предприятиях под нее подобраны оснастка и техпроцессы, а токари хорошо знают ее устройство. Тем, кто хочет купить станок 16К20, чаще всего предлагают б/у машины старше 35 лет, которые прошли несколько ремонтов или нуждаются в капитальном.

Альтернатива — новый станок того же класса. Современные производители выпускают модели с сопоставимыми размерами обработки, а некоторые сохраняют даже обозначение 16К20. Ниже — история модели, ее устройство, паспортные характеристики и сравнение с аналогами из нашего каталога.
- Краткая историческая справка
- Модификации
- Назначение
- Конструкция и принцип работы
- Технические характеристики 16К20
- Современные аналоги 16К20
Краткая историческая справка
16К20 — советский универсальный токарно-винторезный станок Московского станкостроительного завода «Красный пролетарий» им. А. И. Ефремова. Он пришел на смену массовой модели 1К62.
Опытную партию выпустили в 1971 году, серийное производство осваивалось с 1973 года. В 1972 году станок получил золотую медаль Лейпцигской ярмарки.
После реконструкции завод выпускал до 1000 станков в месяц, около 10 % продукции уходило на экспорт. Производство продолжалось в 1980-е годы, в ряде источников датой прекращения указан 1988 год. Затем 16К20 сменили станки серии МК: МК6056, МК6057, МК6758.
Модификации
На базе 16К20 завод создал семейство станков разной точности и степени автоматизации:
- 16К20П — повышенной точности, не предназначен для черновой обработки;
- 16К20В — высокой точности;
- 16К20Г — с выемкой в станине для деталей диаметром до 630 мм;
- 16К20М — механизированный продукционный станок;
- 16К20К — с гидрокопировальным устройством;
- 16К20Р — с резьбонарезным устройством;
- 16К20У — с автоматизированной системой управления;
- 16К20Ф1 — с цифровой индикацией;
- 16К20Ф3 — с ЧПУ;
- 16К20Т1 — с оперативным управлением.
Облегченная модель 16К25 с диаметром обработки над станиной 500 мм унифицирована с 16К20 по кинематике и основным узлам.
В объявлениях о продаже «16К20» часто пишут обобщенно. Перед покупкой б/у станка сверяйте данные с паспортом конкретной машины: характеристики модификаций заметно различаются.
Назначение
Станок обрабатывает заготовки в патроне или в центрах. На одном рабочем месте выполняют следующие операции:
- наружное и внутреннее точение цилиндрических и конических поверхностей;
- подрезку торцов и растачивание отверстий;
- сверление, зенкерование, развертывание;
- нарезание метрических, дюймовых, модульных и питчевых резьб.
Благодаря универсальности 16К20 широко применялся в ремонтных, инструментальных и экспериментальных цехах, в единичном и мелкосерийном производстве. Завод ориентировал его на чистовые и получистовые работы.
Руководство по эксплуатации ограничивает долю чугунных деталей 20 % объема, так как чугунная пыль ускоряет износ направляющих. Предельный диаметр сверления — 28 мм по чугуну и 25 мм по стали.
Конструкция и принцип работы
16К20 — горизонтальный токарно-винторезный станок с механическим приводом главного движения и механическими подачами суппорта.
Двигатель через клиноременную передачу вращает валы шпиндельной бабки. Пуск, реверс и остановку шпинделя обеспечивают фрикционная муфта и ленточный тормоз.
От шпинделя движение через гитару сменных шестерен поступает в коробку подач. При точении суппорт приводит ходовой вал, при нарезании резьб — ходовой винт. Для холостых перемещений суппорта предусмотрен отдельный двигатель быстрых ходов.
Шпиндельная бабка и коробка подач смазываются централизованно от шестеренного насоса. Задняя бабка перемещается по станине на воздушной подушке, что снижает износ направляющих.
Подробное устройство узлов, кинематическая схема, карта смазки, порядок наладки и регулировки описаны в руководстве по эксплуатации 16К20.000.000.РЭ. В него входит и паспорт станка с полными техническими данными.
Технические характеристики 16К20
В таблице приведены данные из паспорта завода-изготовителя для базовой модели. Если значения перечислены через косую черту, они относятся к исполнениям с расстоянием между центрами 710 / 1000 / 1400 / 2000 мм.
| Параметр | Значение |
|---|---|
| Размеры обработки | |
| Наибольший диаметр изделия над станиной | 400 мм |
| Наибольший диаметр обработки над суппортом | 220 мм |
| Наибольшая длина изделия (РМЦ) | 710 / 1000 / 1400 / 2000 мм |
| Наибольшая длина обтачивания | 645 / 935 / 1335 / 1935 мм |
| Наибольший диаметр прутка | 50 мм |
| Высота оси центров над направляющими | 215 мм |
| Масса изделия в патроне | до 200 кг |
| Масса изделия в центрах | до 460 / 650 / 900 / 1300 кг |
| Шпиндель и привод | |
| Частота вращения шпинделя | 12,5–1600 об/мин (по заказу 16–2000 об/мин) |
| Мощность главного привода | 10 кВт (по заказу 7,5 кВт) |
| Конец шпинделя | 6К ГОСТ 12593-72 |
| Конус шпинделя | КМ6 |
| Диаметр отверстия шпинделя | 52 мм |
| Подачи и резьбы | |
| Продольные подачи | 0,05–2,8 мм/об |
| Поперечные подачи | 0,025–1,4 мм/об |
| Быстрые перемещения: продольные / поперечные | 3800 / 1900 мм/мин |
| Шаг метрических резьб | 0,5–112 мм |
| Модульные резьбы | 0,5–112 модуль |
| Дюймовые / питчевые резьбы | 56–0,5 ниток на дюйм / питч |
| Суппорт и резцедержатель | |
| Наибольшее поперечное перемещение | 300 мм |
| Перемещение резцовых салазок | 150 мм |
| Угол поворота резцовых салазок | ±90° |
| Количество резцов в резцовой головке | 4 |
| Наибольшее сечение державки резца | 25×25 мм |
| Задняя бабка | |
| Конус пиноли | КМ5 |
| Наибольшее перемещение пиноли | 150 мм |
| Поперечное смещение корпуса | ±15 мм |
| Габариты и масса | |
| Длина | 2505 / 2795 / 3195 / 3795 мм |
| Ширина × высота | 1198 × 1500 мм |
| Масса станка | 2835 / 3005 / 3225 / 3685 кг |
По ГОСТ 18097-72 отклонение диаметра образца в поперечном сечении для 16К20 не превышает 8 мкм, для 16К20П — 5 мкм.
Современные аналоги 16К20
Серийный выпуск 16К20 давно прекращен, а станки, которые еще работают, часто требуют капитального ремонта. Современные модели того же класса сохраняют привычные размеры обработки, но выпускаются с новой элементной базой и часто сразу комплектуются УЦИ.

Модели для сравнения отобраны по параметрам, которые определяют размеры обрабатываемых деталей и нагрузку, на которую рассчитан станок:
- диаметр обработки над станиной — 400–500 мм, как у 16К20 и облегченной 16К25;
- расстояние между центрами — от 1000 до 3000 мм;
- диаметр отверстия шпинделя — не меньше 52 мм, чтобы проходил пруток того же сечения, что и на 16К20;
- мощность главного привода — от 5,5 кВт;
- масса станка — косвенный показатель жесткости станины и устойчивости к вибрациям.
Диаметр над суппортом, диапазон частот вращения и конус шпинделя приведены для более точного сравнения. Если конус в шпинделе КМ6, как у 16К20, на новом станке можно использовать центры и инструмент с коническим хвостовиком от старого.
В таблице сравниваются базовый 16К20 и модели из каталога по основным параметрам. Для базового 16К20 значения через косую черту относятся к исполнениям с РМЦ 710 / 1000 / 1400 / 2000 мм. В столбце «Аналог модификации» указано, какому исполнению 16К20 соответствует комплектация: выемка в станине — 16К20Г, устройство цифровой индикации (УЦИ) — 16К20Ф1.
| Модель | Аналог модификации |
РМЦ, мм | Над станиной, мм |
Над суппортом, мм |
Конус шпинделя |
Отверстие шпинделя, мм |
Частота, об/мин |
Мощность, кВт |
Масса, кг |
|---|---|---|---|---|---|---|---|---|---|
| 16К20 (базовый) | — | 710 / 1000 / 1400 / 2000 |
400 | 220 | КМ6 | 52 | 12,5–1600 | 10 | 2835 / 3005 / 3225 / 3685 |
| MetalCraft | |||||||||
| MetalCraft 16К20-1000 | 16К20 | 1000 | 420 | 220 | КМ6 | 56 | 9–1600 | 7,5 | 2500 |
| MetalCraft 16К20-1500 | 16К20 | 1500 | 420 | 220 | КМ6 | 56 | 9–1600 | 7,5 | 2750 |
| MetalCraft 16К20-2000 | 16К20 | 2000 | 420 | 220 | КМ6 | 56 | 9–1600 | 7,5 | 2950 |
| Metal Master | |||||||||
| Metal Master Z46100 RFS | 16К20Г | 1000 | 460 | 270 | КМ6 | 58 | 25–2000 | 5,5 | 1910 |
| Metal Master Z46100 DRO RFS | 16К20Г, 16К20Ф1 |
1000 | 460 | 270 | КМ6 | 58 | 25–2000 | 5,5 | 1910 |
| Metal Master Z46150 DRO RFS | 16К20Г, 16К20Ф1 |
1500 | 460 | 270 | КМ6 | 58 | 25–2000 | 5,5 | 1970 |
| STALEX | |||||||||
| STALEX C6246E/1000 с УЦИ | 16К20Г, 16К20Ф1 |
1000 | 460 | 270 | КМ7 | 80 | 25–1700 | 5,5 | 1645 |
| STALEX C6246E/1500 с УЦИ | 16К20Г, 16К20Ф1 |
1500 | 460 | 270 | КМ7 | 80 | 25–1700 | 5,5 | 1810 |
| STALEX C6246E/2000 с УЦИ | 16К20Г, 16К20Ф1 |
2000 | 460 | 270 | КМ7 | 80 | 25–1700 | 5,5 | 1965 |
| Proma | |||||||||
| Proma SPF-1500P | 16К20Г | 1500 | 460 | 275 | КМ6 | 52 | 40–1800 | 5,5 | 2050 |
| Proma SPF-1500P с УЦИ | 16К20Г, 16К20Ф1 |
1500 | 460 | 275 | КМ6 | 52 | 40–1800 | 5,5 | 2050 |
| Optimum | |||||||||
| Optimum OPTIturn TH 4615D | 16К20Г, 16К20Ф1 |
1560 | 460 | 270 | КМ6 | 58 | 25–2000 | 5,5 | 1977 |
| WMT | |||||||||
| WMT 16K20/1000 с УЦИ | 16К20Г, 16К20Ф1 |
1000 | 400 | 220 | КМ6 | 52 | 9–1600 | 7,5 | 2050 |
| WMT 16K20/1500 с УЦИ | 16К20Г, 16К20Ф1 |
1500 | 400 | 220 | КМ6 | 52 | 9–1600 | 7,5 | 2250 |
| WMT 16K20/2000 с УЦИ | 16К20Г, 16К20Ф1 |
2000 | 400 | 220 | КМ6 | 52 | 9–1600 | 7,5 | 2450 |
| WMT 16K20/3000 с УЦИ | 16К20Г, 16К20Ф1 |
3000 | 400 | 220 | КМ6 | 52 | 9–1600 | 7,5 | 2850 |
| DMTG | |||||||||
| DMTG CJ6250SB/1000 с УЦИ | 16К25, 16К20Г, 16К20Ф1 |
1000 | 500 | 300 | КМ6 | 82 | 9–1600 | 7,5 | 2100 |
| DMTG CJ6250SB/1500 с УЦИ | 16К25, 16К20Г, 16К20Ф1 |
1500 | 500 | 300 | КМ6 | 82 | 9–1600 | 7,5 | 2300 |
| DMTG CJ6250SB/2000 с УЦИ | 16К25, 16К20Г, 16К20Ф1 |
2000 | 500 | 300 | КМ6 | 82 | 9–1600 | 7,5 | 2500 |
Ближе всего к оригиналу по размерам обработки WMT 16K20 и MetalCraft 16К20. У них тот же диаметр над суппортом 220 мм, мощность 7,5 кВт и диапазон частот до 1600 об/мин. Станки с диаметром 460 мм над станиной и приводом 5,5 кВт подходят для более легких задач.
При выборе замены сначала сопоставьте размеры обрабатываемых деталей с диаметрами над станиной и суппортом, затем проверьте РМЦ и диаметр отверстия шпинделя под пруток. Если на участке важна силовая обработка, ориентируйтесь на модели с мощностью привода от 7,5 кВт.
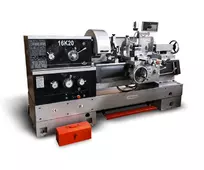

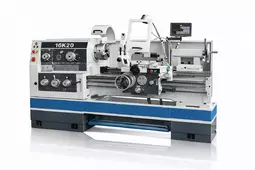

16К20 остается эталоном универсального токарного станка среднего класса, и его параметры до сих пор служат ориентиром при выборе оборудования. Современные аналоги повторяют ключевые размеры обработки и набор резьб оригинала, а многие из них сразу оснащены УЦИ и выемкой в станине.
Все модели из сравнительной таблицы представлены в каталоге универсальных токарных станков Титаниум Груп. Специалисты помогут подобрать исполнение под размеры деталей и задачи производства.
