


Как выбрать оптоволоконный лазерный станок для резки металла
Выбор лазерного станка редко сводится к одной строке в паспорте. Две установки с одинаковой мощностью источника дают разную себестоимость метра реза, разное качество кромки и разный ресурс оптики.
Для промышленного раскроя металла применяют преимущественно оптоволоконные источники — на них построено большинство современных станков лазерной резки металла. Причина физическая: длина волны волоконного лазера около 1,07 мкм, и металлы поглощают такое излучение лучше, чем излучение CO₂-лазера с длиной волны 10,6 мкм. Обратная сторона того же свойства — по неметаллам спектр применения у волоконного источника заметно уже, чем у CO₂-лазера.

Какой лазерный станок стоит выбрать, определяет номенклатура заготовок и объём заказов, а не максимальная толщина из описания товара.
- Что считать лучшим станком: три уровня задачи
- Ключевые параметры лазерных станков по металлу
- Мощность источника
- Рабочая зона и компоновка стола
- Производитель лазерного источника
- Режущая голова и оптика
- Система ЧПУ и программное обеспечение
- Станина, приводы и точность позиционирования
- Обвязка: чиллер, компрессор, вытяжка
- Как читать название модели и обозначение качества реза
- Рейтинг лазерных станков для резки металла: что за ним стоит
- Почему сводные рейтинги вводят в заблуждение
- Шесть критериев, по которым мы ранжируем оборудование
- Сравнение лазерных станков разной мощности
- Сценарии использования
- Субподряд по раскрою листа 1–8 мм
- Производство корпусов и шкафов из нержавейки
- Металлоконструкции: лист 10–20 мм и труба
- Переход с аутсорса раскроя на собственный участок
- Экономика владения: из чего складывается себестоимость реза
- Как выбрать станок лазерной резки: чек-лист
Что считать лучшим станком: три уровня задачи
Формулировка «лучший лазерный станок» скрывает три разные задачи. Оборудование, выигрывающее в одной, обычно уступает в двух остальных.
- Качество кромки. ГОСТ Р ИСО 9013-2022 описывает его двумя величинами: допуском перпендикулярности u и средней высотой профиля Rz5. Пока их диапазоны не заданы, спор о качестве беспредметен. Рост мощности сам по себе шероховатость не улучшает: в опытах на волоконном лазере по Ст3 её снижала более высокая скорость реза.
- Себестоимость метра реза. Складывается из электроэнергии, газа, защитных стёкол, амортизации, обслуживания. Установка дороже на входе нередко даёт меньшую цену метра.
- Надёжность при загрузке. Станок, ровно работающий в одну смену, при круглосуточной эксплуатации выходит на другой режим отказов.
Какой лазерный станок лучше — определяется тем, какой из трёх критериев для производства первоочередный.
Ключевые параметры лазерных станков по металлу
Параметры оптоволоконных станков по металлу делятся на две группы: одни задают физический предел возможностей, другие определяют стабильность результата в серии. Первую группу проверяют по паспорту, вторую — на тестовом резе.
Мощность источника
Мощность источника задаёт предельную толщину и скорость раскроя. Для конструкционной стали толщиной свыше 8 мм рекомендуется источник мощнее 1000 Вт, а с ростом толщины скорость реза падает, шероховатость кромки увеличивается.
Запас мощности необходим, избыток мешает. ГОСТ Р 71837-2024 предписывает снижать мощность установки при сложной геометрии профиля реза и при наличии тонких перемычек (п. 4.5.4.4). Отклонение скорости от оптимальной в любую сторону ведёт к росту шероховатости кромок и образованию грата (п. 4.5.4.9).
Отсюда вывод для покупателя: самый мощный станок лазерной резки металла не универсален. Он окупается там, где основной объём приходится на толстый лист, и проигрывает на тонких деталях со сложным контуром.
Нормативные значения режимов привязаны к области применения документа. ГОСТ Р 71837-2024 распространяется на тонколистовой прокат толщиной до 3,9 мм, поэтому его режимные рекомендации нельзя переносить на раскрой листа 20 мм. Общие требования того же стандарта — к оборудованию, газам, участку, постоянству мощности — таких ограничений по толщине не имеют.
Мощность подбирают под толщину, которая даёт большую часть выручки, а не под самую толстую заготовку за год.
Рабочая зона и компоновка стола
Рабочую зону подбирают под габарит листа, который закупается чаще других. Если основной прокат не помещается целиком, добавляется операция предварительного роспуска, а выигрыш в скорости раскроя теряется.
Стол со сменными паллетами сокращает простой: загрузка следующего листа идёт параллельно резу. Для серийного потока это весомее лишнего киловатта мощности.
Трубу и профиль на плоском столе не обработать. Под такие задачи берут труборезные установки либо комбинированную компоновку, плоский раскрой закрывают станки для листового металла.
Помещение планируют одновременно со станком. ГОСТ Р 71837-2024 требует, чтобы участок допускал транспортирование обрабатываемых материалов, включая крупногабаритные детали (п. 4.4.1).
Производитель лазерного источника
Марка источника определяет не паспортную цифру, а стабильность её выдачи и электрооптический КПД. Длина волны у промышленных волоконных лазеров лежит в узком диапазоне: IPG Photonics заявляет 1070 нм для серии YLS-ECO, Maxphotonics — 1060–1100 нм для серии MFSC, Raycus — около 1080 нм для серии RFL-C.
Расходятся источники в КПД. По данным IPG, конкурирующие волоконные лазеры работают с эффективностью 25–35 %, стандартные модели IPG — до 40 %, серия YLS-ECO — свыше 50 % при выходной мощности 4–30 кВт. Maxphotonics для MFSC указывает КПД от 30 %, для моделей 8–12 кВт — от 33 %. Разрыв в полтора-два раза попадает прямо в счёт за электроэнергию.
Различают одномодульные и многомодульные источники. У Maxphotonics это серии MFSC и MFMC соответственно, вторая перекрывает диапазон 6–40 кВт. Одномодульные дают лучшее качество пучка, многомодульные — большую мощность.
ГОСТ Р 71837-2024 требует обеспечивать постоянство мощности в течение всего времени резки: от него зависит стабильность качества (п. 4.5.4.4). Выход на режим занимает время: измерения показывают, что постоянная мощность устанавливается через несколько минут после включения. Первые детали смены режут уже прогретым станком.
Разница между источниками одинаковой мощности проявляется на отражающих металлах. Стандарт относит углеродистую и нержавеющую сталь к предпочтительным материалам, алюминий и медь — к удовлетворительным из-за низкого поглощения, высокой теплопроводности (таблица 1). Два источника «3 кВт» разных изготовителей на меди ведут себя по-разному, хотя на стали 4 мм покажут близкий результат.
Списка лучших производителей лазерных станков по металлу, верного для любых задач, не существует. Сравнивают по подтверждённым характеристикам, срокам поставки запчастей, результату тестового реза.
Режущая голова и оптика
Голова отвечает за фокусировку. Головы для плоского раскроя выпускают под конкретный диапазон мощности: у швейцарской Raytools AG серия BM110 и BM111 рассчитана на 1–3,3 кВт, BM114 — на 6 кВт, BS12K — на 12 кВт, труборезная BD08K — на 8 кВт. У немецкой Precitec линейка ProCutter покрывает от 6,6 кВт у модели Thunder до 85 кВт у ProCutter 2.0 при длине волны 1030–1090 нм.

Положение фокуса зависит от толщины: при газолазерной резке стали до 6 мм фокус располагают на поверхности листа, при 8 мм и выше — над ней, а при высоком давлении газа он смещается внутрь материала. Конкретные значения берут из карт режимов производителя установки. Автофокус снимает эту настройку с оператора: у Raytools BM110 фокусирующая линза перемещается программно в пределах 22 мм, у Precitec ProCutter Zoom 2.0 предусмотрено переменное увеличение пятна с кратностью от 1,2 до 4,0.
Защитное стекло — расходник. У Raytools BM110 и BM111 это стекло диаметром 38,1 мм, толщина зависит от модели. Поток газа высокого давления защищает линзу от попадания частиц материала (п. 4.5.4.13), а Precitec в описании ProCutter Prime прямо связывает уменьшение количества брызг с увеличением срока службы защитного стекла.
Интерфейс подключения волокна проверяют до заказа: головы Raytools комплектуются разъёмами QBH, QD и G5 под источники Maxphotonics, Raycus, IPG.
Система ЧПУ и программное обеспечение
Топ лазерных станков с ЧПУ имеет смысл строить не по контроллеру, а по возможностям программного обеспечения. На рынке доминируют системы шанхайской Shanghai BOCHU Electronic Technology, известные под марками FSCUT и CypCut. Контроллеры привязаны к диапазону мощности: FSCUT4000E рассчитан на 1,5–8 кВт, FSCUT6000 — на мощности свыше 6 кВт, FSCUT9200 разработан под металлоконструкции и комплектуется датчиком BCW, компенсирующим деформацию листа.
Программная часть разделена по задачам: CypCut для листа, CypNest для раскладки, TubesT для трубы, HypCut для высокой мощности. Раскладка влияет на выход годного из листа не меньше, чем мощность источника на скорость.
По ГОСТ Р 71837-2024 техническую модель детали переводят в машиночитаемые инструкции средствами ПО установки, задавая траекторию, точку привязки, условия подачи по каждой оси (п. 4.7.3). Производительностью, качеством кромок управляют частотой импульсно-периодического излучения (п. 4.5.4.10). Доступ к этому параметру определяет, сможет ли технолог довести режим под нестандартный материал.
Станина, приводы и точность позиционирования
Точность обеспечивают станина, приводы, жёсткость оснастки. ГОСТ Р 71837-2024 приводит достижимые для тонколистовой резки показатели: скорость позиционирования пучка до 300 м/мин, точность реза до 0,005 мм (п. 4.5.4.4). На толстом листе такие значения недостижимы. Оснастку изготавливают из негорючих материалов, она должна обеспечивать надёжное крепление заготовки (п. 4.5.4.11).
Обвязка: чиллер, компрессор, вытяжка
Обвязка стоит денег отдельно. ГОСТ Р 71837-2024 нормирует чистоту технических газов: кислород — не менее 99,95 %, азот — не менее 99,995 %, сжатый воздух по ГОСТ Р ИСО 8573-1 применяют, как правило, для толщин до 1,5 мм (п. 4.5.4.13).
Среди особенностей процесса стандарт называет высокое энергопотребление, необходимость удаления загрязнённого воздуха из зоны реза (п. 5.2.11).
Как читать название модели и обозначение качества реза
В названии лазерных станков производитель кодирует формат рабочей зоны и мощность источника. Обозначения комплектующих читаются строже. В руководстве Raycus на серию RFL-C цифра после литер означает мощность в ваттах, буква B — длину волны 1080 нм, следующее число — длину выходного кабеля в метрах, а буква W или A — водяное либо воздушное охлаждение.
Качество реза в наименование станка не выносят — его задают отдельным обозначением по ГОСТ Р ИСО 9013-2022.
Стандарт описывает рез тремя цифрами: диапазон допуска перпендикулярности кромки, диапазон средней высоты профиля Rz5, класс предельных отклонений размеров. Запись «Термический рез ИСО 9013-342» означает третий диапазон по перпендикулярности, четвёртый по шероховатости, второй класс допусков.

Диапазоны качества поверхности реза по ГОСТ Р ИСО 9013-2022
| Диапазон | Допуск перпендикулярности u, мм | Средняя высота профиля Rz5, мкм |
|---|---|---|
| 1 | 0,05 + 0,003a | 10 + 0,6a |
| 2 | 0,15 + 0,007a | 40 + 0,8a |
| 3 | 0,4 + 0,01a | 70 + 1,2a |
| 4 | 0,8 + 0,02a | 110 + 1,8a |
| 5 | 1,2 + 0,035a | — |
a — толщина реза в миллиметрах. Диапазоны допуска перпендикулярности идут от 1 до 5, шероховатости — от 1 до 4.
Как читать таблицу: подставьте свою толщину a в миллиметрах в формулу нужного диапазона. Для листа 10 мм первый диапазон даёт допуск 0,08 мм, третий — 0,5 мм.
Подбор лазерных станков ведут от требуемого диапазона, а не от названия модели. Лазерной резке ГОСТ Р ИСО 9013-2022 присваивает первый класс предельных отклонений размеров, кислородной и плазменной — второй.
Рейтинг лазерных станков для резки металла: что за ним стоит
Запрос на готовый список моделей понятен: он экономит время. Проблема в том, что любой рейтинг отвечает на вопрос, который составитель задал сам себе, — а он редко совпадает с вашим. Разберём, почему публикуемые подборки не работают, и какая методика заменяет их на практике.
Почему сводные рейтинги вводят в заблуждение
Рейтинг лазерных станков для резки металла, составленный без указания задачи, не работает. Установка, выигрывающая на листе 2 мм, проигрывает на 16 мм: с ростом толщины скорость реза падает, шероховатость кромки увеличивается.
Вторая причина — подмена области применения паспортом. ГОСТ Р ИСО 9013-2022 охватывает лазерную резку толщин от 0,5 до 32 мм, но это границы применимости стандарта, а не свидетельство того, что произвольная установка возьмёт 32 мм.
Третья — отсутствие методики: подборки редко раскрывают, какие параметры сравнивались, с какими весами, на каком материале.
Шесть критериев, по которым мы ранжируем оборудование
Мы ранжируем оборудование по шести критериям с фиксированными весами. Веса расставлены исходя из того, насколько дорого обходится ошибка по каждому пункту.
| Критерий | Вес | Что проверяют |
|---|---|---|
| Попадание в рабочий толщинный диапазон | 25 % | Доля номенклатуры, закрываемая без потери качества кромки |
| Повторяемость качества реза | 20 % | Диапазоны u и Rz5 по ГОСТ Р ИСО 9013-2022 на серии, а не на одном образце |
| Себестоимость метра реза | 20 % | Газ, электроэнергия, защитные стёкла, сопла |
| Сервис и запасные части | 15 % | Сроки поставки оптики, наличие инженера в регионе |
| Гибкость режимов | 10 % | Доступ технолога к мощности, скорости, частоте импульсов через интерфейс ЧПУ |
| Готовность участка | 10 % | Электрическая мощность, вентиляция, площадь под обвязку |
Как читать таблицу: оцените каждую позицию по десятибалльной шкале для двух-трёх отобранных моделей, умножьте на вес, сложите. Разрыв менее 5 % считайте отсутствием разницы.

Такой расчёт даёт не абстрактный топ лазерных станков, а короткий список под вашу номенклатуру. Рейтинг производителей установок для лазерной резки при смене толщинного диапазона перестраивается.
Сравнение лазерных станков разной мощности
Сравнение лазерных станков корректно только при фиксированном материале, толщине и газе. Ниже — режимы, обеспечивающие минимальную шероховатость реза без грата на волоконном лазере, сталь Ст3 по ГОСТ 380-2005, вспомогательный газ кислород.
Режимы минимальной шероховатости для листов разной толщины
| Толщина, мм | Rz, мкм | Мощность, Вт | Скорость, мм/мин | Давление газа, МПа |
|---|---|---|---|---|
| 6 | 23,4 | 1200 | 1600 | 0,02 |
| 10 | 36,4 | 1400 | 1000 | 0,02 |
| 14 | 58,8 | 1900 | 700 | 0,02 |
Источник: Минаев И. В. и др., Известия ТулГУ, 2014.
Рост толщины с 6 до 14 мм увеличивает требуемую мощность в 1,6 раза, снижает скорость реза в 2,3 раза, ухудшает шероховатость в 2,5 раза. Это соотношение и определяет производительность участка, а не цифра в киловаттах сама по себе.

Лучшие показатели станки лазерной резки металла дают не на предельной толщине, а в середине своего диапазона. Данные выше ограничены мощностью 1900 Вт: для более толстого проката берут промышленные установки, режимы которых запрашивают у поставщика.
Сценарии использования
Одни и те же характеристики по-разному отзываются в разных производствах. Ниже четыре типовые ситуации: для каждой указано, какой параметр становится решающим, а на чём разумно сэкономить. Найдите ту, что ближе к вашей номенклатуре.
Субподряд по раскрою листа 1–8 мм
Мастерская режет чужие заказы: углеродистая сталь 1–8 мм, партии от десятка деталей. Толщина свыше 8 мм требует источника мощнее 1000 Вт, поэтому большой запас здесь не нужен. Основной газ — кислород чистотой от 99,95 %, тонкий прокат до 1,5 мм закрывают сжатым воздухом.
Какой лазерный станок купить в этом сценарии, определяет ширина номенклатуры заказчиков, а не пиковая толщина. Подойдут станки для резки стали среднего класса.
Производство корпусов и шкафов из нержавейки
Производство корпусов, шкафов, панелей: нержавеющая сталь 1–3 мм, требования к кромке высокие, окисление недопустимо.
Работают азотом чистотой не менее 99,995 %. Нержавеющую сталь ГОСТ Р 71837-2024 относит к предпочтительным материалам, а давление газа свыше 0,6 МПа при резке плавлением предотвращает образование грата. Расход азота становится основной статьёй себестоимости: генератор окупается раньше, чем следующий киловатт мощности.
Металлоконструкции: лист 10–20 мм и труба
Изготовление металлоконструкций: лист 10–20 мм плюс труба, сварные узлы.
Кромки деталей из сталей класса С375–С590 после термической резки строгаются — за исключением лазерной и гидроабразивной. Отказ от строжки убирает из маршрута станочную операцию. Припуск на механическую обработку для листа 10–20 мм ГОСТ Р ИСО 9013-2022 назначает 2 мм на каждую поверхность реза, свыше 20 мм — 3 мм.

Какой лазерный станок лучше купить при таком профиле, зависит от доли трубы. Если она заметна, рассматривают комбинированные установки.
Переход с аутсорса раскроя на собственный участок
Компания отдаёт раскрой на сторону, объём растёт, сроки срываются. Разметка и резка металла вместе составляют около 65–70 % общих трудозатрат на изготовление металлических конструкций, поэтому перенос этого объёма внутрь сокращает не только цену метра, но также цикл заказа.
Лучший станок лазерной резки на старте — тот, что закрывает основную часть текущей номенклатуры. Раскрой большого диаметра, углы, пакетную обработку оставляют ленточнопильным станкам.
Экономика владения: из чего складывается себестоимость реза
Цена станка — не главная величина. Считать нужно себестоимость метра реза, которая складывается из нескольких статей:
- технологический газ;
- электроэнергия станка вместе с обвязкой;
- защитные стёкла, сопла, прочая оптика;
- амортизация оборудования;
- плановое обслуживание, запасные части.

Газ обычно оказывается главным рычагом. Расход азота при высоком давлении велик, а требования к чистоте выше, чем у кислорода.
Сжатый воздух дешевле, но ГОСТ Р 71837-2024 ограничивает его применение толщинами примерно до 1,5 мм, задавая классы чистоты по ГОСТ Р ИСО 8573-1: по твёрдым частицам не ниже 3, по влажности не ниже 5, по маслам не ниже 2. Компрессорное оборудование подбирают под эти классы, иначе страдает оптика.
Питание нужно не только источнику: чиллер, привод, вытяжка потребляют независимо от того, режет станок или простаивает. При этом сам источник расходует тем меньше, чем выше его электрооптический КПД — разброс по рынку от 25 до 50 % означает двукратную разницу в счёте при равной выходной мощности.
Отдельная выгода — отсутствие расходного режущего инструмента (п. 5.2.10). Полотно или диск менять не требуется, зато появляется расход газа, которого у механической резки нет.
Расчёт окупаемости справедлив при заметной загрузке участка. При одной смене в неделю решает цена входа, а не производительность: самый лучший лазерный станок простаивает с той же скоростью, что недорогой.
Как выбрать станок лазерной резки: чек-лист
Как выбрать станок лазерной резки без переплаты за неиспользуемые возможности, показывает короткая последовательность действий.
- Соберите номенклатуру за прошлый год: материалы, толщины, доли в объёме.
- Определите толщину, дающую большую часть выручки, — под неё подбирайте мощность.
- Запишите требуемое качество реза обозначением по ГОСТ Р ИСО 9013-2022, например «Термический рез ИСО 9013-342».
- Проверьте электрическую мощность участка, вентиляцию, отопление по СП 56.13330, СП 60.13330, освещение по СП 52.13330.
- Убедитесь, что участок допускает транспортирование крупногабаритных заготовок.
- Согласуйте газовую схему под свои материалы с учётом нормативной чистоты.
- Запросите тестовый рез, замеры проведите по методике стандарта: допуск перпендикулярности — дважды по три измерения на каждом метре реза, средняя высота профиля — однократно на метр.
- Уточните сроки поставки оптики, наличие сервисного инженера, комплектность документации по безопасности: ГОСТ IEC 60825-1, ГОСТ ЕН 12626, ГОСТ Р 71028.
Тестовый рез запрашивайте на своей марке металла нужной толщины, а не на демонстрационном образце поставщика. Станок к этому моменту должен быть прогрет.
Часто задаваемые вопросы
Однозначной цифры нет: мощность, скважность импульсов, скорость резки ГОСТ Р 71837-2024 предписывает подбирать согласованно, исходя из требуемого качества кромки (п. 4.5.4.9). Для конструкционной стали свыше 8 мм нижняя граница составляет 1000 Вт. Нержавеющую сталь режут азотом.
Паспортное потребление источника — только часть суммы: отдельно питаются чиллер, приводы, вытяжка, компрессор. Высокое энергопотребление ГОСТ Р 71837-2024 называет среди особенностей процесса (п. 5.2.11), поэтому суммарную нагрузку запрашивают у поставщика по конкретной комплектации.
Оптика на пути пучка. Поток газа защищает линзу от частиц материала, но защитные стёкла остаются расходником (п. 4.5.4.13). В бюджет первого года закладывают их запас, сопла, обслуживание системы охлаждения.
Да, производственное. ГОСТ Р 71837-2024 требует вентиляции, отопления по СП 56.13330 и СП 60.13330, освещения по нормам СП 52.13330 (п. 4.4.1). Удаление загрязнённого воздуха из зоны реза стандарт относит к обязательным особенностям процесса (п. 5.2.11).
Режет, но с оговорками. ГОСТ Р 71837-2024 оценивает медь как удовлетворительный материал против предпочтительной стали: мешают низкое поглощение, высокая теплопроводность (таблица 1). Оборудование должно исключать выход отражённого излучения за пределы зоны обработки (п. 4.5.4.12), поэтому возможность резки меди уточняют у производителя.


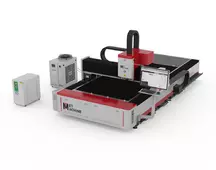
Порядок действий сводится к трём шагам. Найдите в номенклатуре толщину, которая приносит основную выручку. Переведите требования к кромке в обозначение по ГОСТ Р ИСО 9013-2022. Проверьте результат тестовым резом на собственном материале, считая стоимость метра, а не стоимость станка.
Источники
Установка, закрывающая рабочий диапазон толщин с запасом по качеству, окажется выгоднее более мощной, но избыточной для вашего производства.
- ГОСТ Р 71837-2024. Оптика и фотоника. Резка лазерная тонколистовых металлов и сплавов. Технологический процесс. — М.: Российский институт стандартизации, 2024.
- ГОСТ Р ИСО 9013-2022. Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству. — М.: Российский институт стандартизации, 2022.
- Минаев И. В., Сергеев Н. Н., Тихонова И. В., Гвоздев А. Е., Хонелидзе Д. М., Голышев И. В. Влияние параметров лазерной резки на качество поверхности реза стальных листов // Известия Тульского государственного университета. Технические науки. — 2014. — Вып. 3. — С. 50–58.
- Закалюкина Л. А., Баннов В. Я. Виды и параметры процесса лазерной резки // Новые информационные технологии в автоматизированных системах. — Пенза: Изд-во ПГУ, 2016. — С. 163–167.
- Крохалев В. Г., Чебыкин А. А. Технология изготовления металлических конструкций: учебное пособие. — Екатеринбург: Изд-во Уральского федерального университета, 2017.
